ในสายการผลิตเหล็กแผ่น เหล็กแถบจะถูกม้วนเป็นคอยล์และคลายออกโดยใช้ Mandrel เป็นแกนหลัก Mandrel จึงเป็นเพลาขนาดใหญ่ที่ต้องได้ขนาดแม่นยำและแข็งแรง บทความนี้อธิบายหน้าที่ของ Mandrel ในสายการผลิตคอยล์ และหลักการสำคัญของ งานกลึงเพลาขนาดใหญ่ พร้อมกรณีศึกษางานกลึงและแปรรูป Mandrel สำหรับแขนย้ายคอยล์ (Coil Transfer Arm) โดยหน่วยธุรกิจ MTE ของ WCE
ที่เครื่องม้วน (Coiler) เหล็กแถบจะถูกพันรอบ Mandrel ที่หมุนอยู่จนเป็นคอยล์ Mandrel ชนิดนี้หดตัวได้ (collapsible) เมื่อม้วนเสร็จ รถลำเลียงคอยล์ (Coil car) จะรองรับคอยล์และนำออกไปจากแกน [1] ส่วนที่เครื่องคลายคอยล์ (Uncoiler) Mandrel ทรงกรวยจะถูกสอดเข้าไปในรูกลางของคอยล์เพื่อจับและป้อนเหล็กแถบเข้าสายการผลิต [2]
ผิวของ Mandrel สัมผัสกับรอบในของคอยล์โดยตรง สิทธิบัตรด้านอุปกรณ์คลายคอยล์ระบุว่า Mandrel แบบเดิมที่มีสันนูนอาจกดรอบในของคอยล์จนเสียหาย และเมื่อสันสึกหรอ เหล็กแถบอาจขาดได้ [2] รูปทรงและผิวของ Mandrel จึงต้องได้ตามแบบอย่างแม่นยำ
มาตรฐาน ISO 2768 กำหนดพิกัดความเผื่อทั่วไปของชิ้นงาน ส่วนที่ 1 ครอบคลุมขนาดเชิงเส้นและเชิงมุม ส่วนที่ 2 ครอบคลุมพิกัดทางเรขาคณิต เช่น ความตรง ความกลม ความร่วมศูนย์ และการเยื้องศูนย์ขณะหมุน (run-out) ของชิ้นงานที่ขึ้นรูปด้วยการตัดเฉือน [3] สำหรับเพลาที่ต้องหมุนรับภาระ ค่าเหล่านี้มีผลโดยตรงต่อการทำงานของเครื่องจักร
เพลายาวมักกลึงโดยจับระหว่างยันศูนย์ และใช้ตัวประคอง (Steady rest) รองรับช่วงกลาง หากเพลาโก่งเพียงเล็กน้อย ปลายเพลาก็อาจเยื้องศูนย์ได้ การจัดตั้งชิ้นงานให้ถูกต้องจึงช่วยให้กลึงปลายเพลาได้ร่วมศูนย์ [4]
หลังกลึงขนาดหลักแล้ว รายละเอียดบางส่วน เช่น ร่องลิ่ม พื้นผิวเรียบ หรือรูยึด มักแปรรูปต่อด้วยเครื่องคว้าน (Boring Mill) ซึ่งรองรับชิ้นงานขนาดใหญ่ได้ การวางแผนลำดับงานระหว่างเครื่องจักรแต่ละตัวช่วยรักษาความแม่นยำของชิ้นงานตลอดกระบวนการ
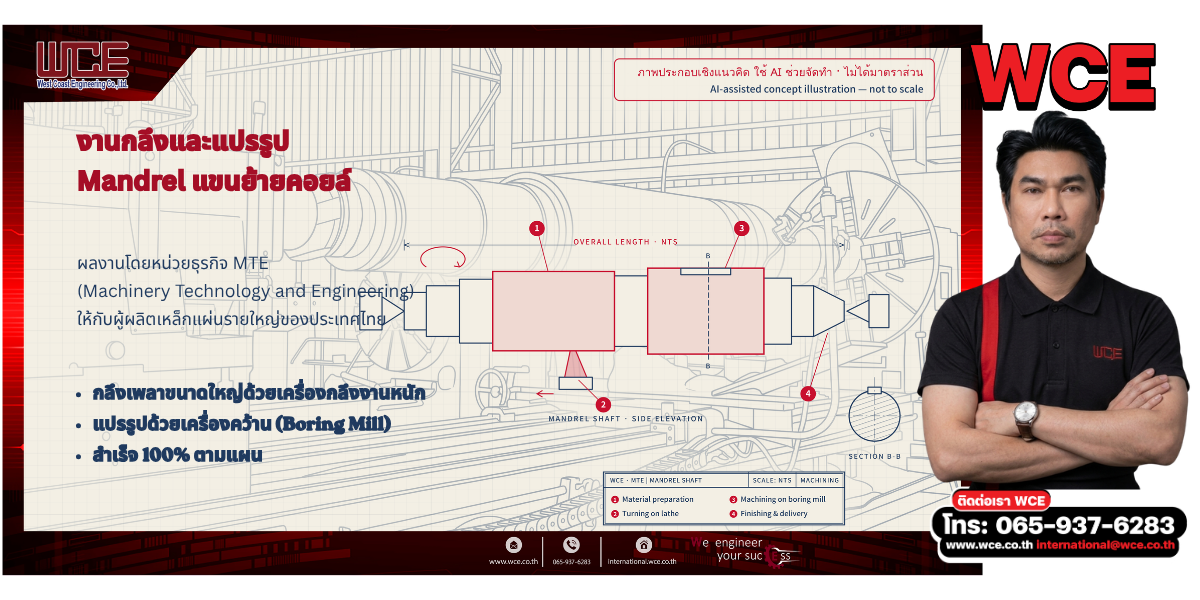
ทีม MTE เตรียมชิ้นงาน กลึงเพลาด้วยเครื่องกลึงงานหนัก จากนั้นแปรรูปต่อด้วยเครื่องคว้าน แล้วเก็บงานและส่งมอบ ทั้งหมดเสร็จตามแผนภายใน 55 วัน งานนี้ใช้ งานกลึงเพลาขนาดใหญ่ ซึ่งเป็นความชำนาญหลักของ MTE ในการผลิตและบริการชิ้นส่วนเครื่องจักร
ภาพปกเป็นภาพประกอบเชิงแนวคิด ด้านหลังเป็นลายเส้นแบบ perspective ของเครื่องกลึงที่จับเพลาขนาดใหญ่ ด้านขวาเป็นภาพด้านข้างของเพลา Mandrel บนยันศูนย์ พร้อมภาพตัด Section B-B ไฮไลต์สีแดงที่ช่วงที่กลึง และลำดับขั้นตอนของงาน 4 ขั้น ภาพทั้งหมดจัดทำโดยใช้ AI ช่วย เพื่อไม่ให้ระบุตัวบุคคลหรือลูกค้าได้
Mandrel เป็นชิ้นส่วนสำคัญที่ทำงานต่อเนื่องในสายการผลิตคอยล์ งานกลึงเพลาขนาดใหญ่ ต้องอาศัยทั้งเครื่องจักรที่รองรับชิ้นงานได้ และการวางแผนลำดับงานระหว่างเครื่องกลึงและเครื่องคว้าน เพื่อให้ได้ชิ้นงานตามแบบภายในเวลาที่กำหนด
หน่วยธุรกิจ MTE (Machinery Technology and Engineering) ของ WCE ให้บริการผลิต ซ่อม และแปรรูปชิ้นส่วนเครื่องจักรขนาดใหญ่ด้วยเครื่องจักรกลงานหนัก
ติดต่อ: +66 65-937-6283 | international@wce.co.th | www.wce.co.th
We engineer your success.

