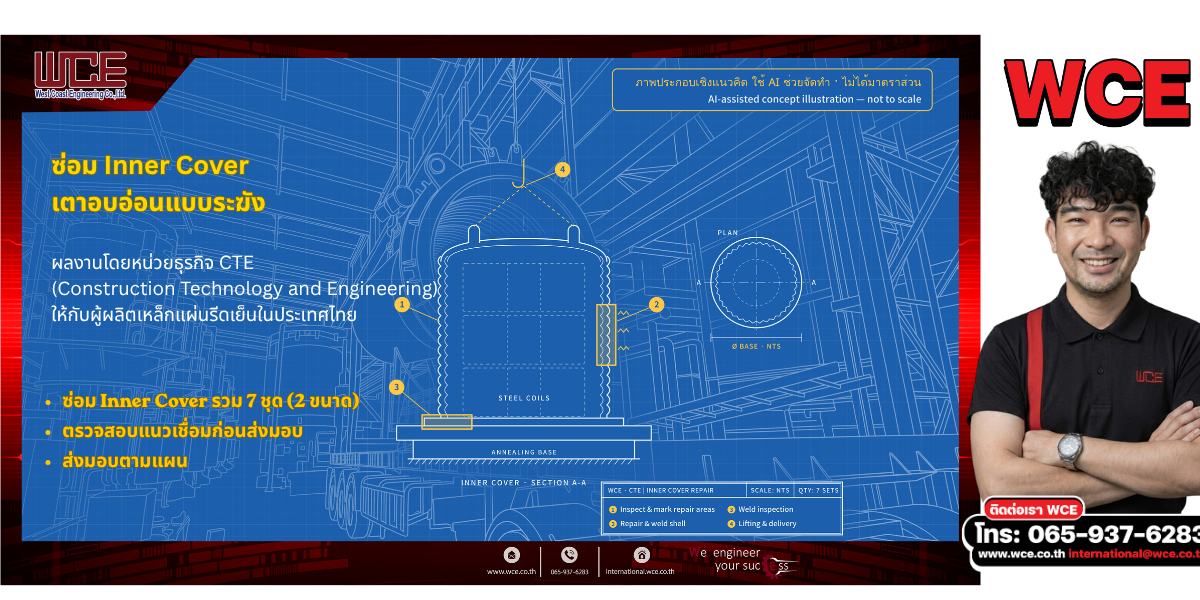
โรงรีดเย็นใช้เตาอบอ่อนแบบระฆัง (Bell-type Annealing Furnace) อบคอยล์เหล็กหลังการรีด เพื่อปรับคุณสมบัติทางกลของเหล็กแผ่น ชิ้นส่วนสำคัญของเตาคือ Inner Cover ซึ่งครอบคอยล์และกักบรรยากาศป้องกันไว้ภายใน บทความนี้อธิบายหลักการทำงานของเตาอบอ่อนแบบระฆัง หน้าที่และโครงสร้างของ Inner Cover และประเด็นสำคัญของงานซ่อม พร้อมกรณีศึกษางานซ่อม Inner Cover จำนวน 7 ชุด โดยหน่วยธุรกิจ CTE ของ WCE
ในการอบแบบเป็นชุด (Batch annealing) คอยล์เหล็กจะถูกวางซ้อนกันในแนวตั้งบนฐานอบ แล้วครอบด้วย Inner Cover ที่ปิดผนึกกับฐาน จากนั้นจึงครอบด้วยฝาเตาด้านนอกที่มีหัวเผา ความร้อนจากหัวเผาจะให้ความร้อนกับผิวนอกของ Inner Cover ซึ่งแผ่ความร้อนต่อไปยังคอยล์ด้านใน ขณะที่พัดลมที่ฐานหมุนเวียนบรรยากาศป้องกันเพื่อช่วยถ่ายเทความร้อน [1] รอบการอบหนึ่งรอบใช้เวลาตั้งแต่ประมาณ 20 ชั่วโมงไปจนถึงหลายวัน [1]
Inner Cover แยกบรรยากาศป้องกัน เช่น ไนโตรเจน ไฮโดรเจน หรือ HNX ที่อยู่รอบคอยล์ ออกจากพื้นที่ด้านนอก [1] งานวิจัยด้านโลหะวิทยาระบุว่า การใช้ไฮโดรเจนเป็นบรรยากาศป้องกันช่วยขจัดคราบน้ำมันรีดที่ตกค้างบนผิวเหล็กระหว่างการอบ และการปรับการไหลของความร้อนภายในฝาครอบช่วยให้อุณหภูมิในคอยล์สม่ำเสมอขึ้น [3] Inner Cover ที่ปิดผนึกได้ดีจึงมีผลโดยตรงต่อคุณภาพผิวและคุณสมบัติของเหล็กแผ่น
Inner Cover มีลักษณะเป็นทรงกระบอกปิดด้านบน ผนังทำจากแผ่นเหล็กบางที่ขึ้นลอนตามแนวขวาง ลอนเหล่านี้ช่วยเพิ่มความแข็งแรงและความแกร่งให้กับผนัง [2]
Inner Cover มีขนาดใหญ่และน้ำหนักมาก และต้องเผชิญการเปลี่ยนแปลงอุณหภูมิในช่วงกว้างทุกรอบการอบ การขยายและหดตัวที่ต่างกันระหว่างชิ้นส่วน อาจทำให้แนวเชื่อมแตกได้ โดยเฉพาะบริเวณหูยกที่ใช้ยกด้วยเครน [2] งานซ่อมจึงต้องให้ความสำคัญกับคุณภาพแนวเชื่อม และการตรวจสอบก่อนนำกลับไปใช้งาน
มาตรฐาน AWS D1.1 Structural Welding Code – Steel ครอบคลุมการรับรองขั้นตอนการเชื่อมและช่างเชื่อม ข้อกำหนดการผลิต การตรวจสอบ และเกณฑ์การยอมรับแนวเชื่อม [4] หลักการเหล่านี้สะท้อนว่า การตรวจสอบแนวเชื่อมเป็นขั้นตอนสำคัญก่อนส่งมอบชิ้นงานเหล็ก
ทีม CTE ตรวจสอบและกำหนดจุดที่ต้องซ่อม ซ่อมและเชื่อมผนัง Inner Cover จากนั้นตรวจสอบแนวเชื่อมก่อนส่งมอบ แล้วยกขึ้นรถเพื่อส่งมอบให้ลูกค้าตามแผน
ภาพปกเป็นภาพประกอบเชิงแนวคิด ด้านหลังเป็นลายเส้นแบบ perspective ของ Inner Cover บนรถขนส่งในโรงงาน ด้านขวาเป็นภาพตัดของ Inner Cover ที่ครอบกองคอยล์บนฐานอบ พร้อม Plan view ไฮไลต์สีเหลืองที่จุดซ่อม และลำดับขั้นตอนของงาน 4 ขั้น ภาพทั้งหมดจัดทำโดยใช้ AI ช่วย เพื่อไม่ให้ระบุตัวบุคคลหรือลูกค้าได้
Inner Cover เป็นอุปกรณ์ที่ใช้งานหมุนเวียนในสายการผลิต การซ่อมให้กลับมาใช้งานได้ช่วยลดการหยุดเตาและยืดอายุอุปกรณ์ งานซ่อมหลายชุดภายใต้สัญญาเดียวต้องวางแผนลำดับการซ่อมและส่งมอบให้สอดคล้องกับรอบการใช้งานของลูกค้า
หน่วยธุรกิจ CTE (Construction Technology and Engineering) ของ WCE ให้บริการงานผลิต ซ่อม และติดตั้งโครงสร้างและชิ้นส่วนเหล็กสำหรับโรงงานอุตสาหกรรม
ติดต่อ: +66 65-937-6283 | international@wce.co.th | www.wce.co.th
We engineer your success.

